


Kotiin · Uutiset · Teollisuuden uutisia · How to Improve Automotive Injection Mold Service Life: A Practical Guide
Teollisuuden uutisia
How to Improve Automotive Injection Mold Service Life: A Practical Guide
2026-08-26Autojen ruiskumuotin käyttöikä on niiden tuotantojaksojen lukumäärä, jotka työkalu suorittaa valmiiksi ennen kuin osan mitat, pinnan viimeistely tai prosessin vakaus putoavat spesifikaatioiden alapuolelle. Tämä määrä päätetään ennen kuin ensimmäinen teräs leikataan: teräslaatu, lämpökäsittely, pinnan pinnoitus, jäähdytysjärjestely ja huoltokuri määrittävät, suorittaako työkalu 300 000 kierrosta vai ylittääkö se 1 000 000.
Tyypillisessä autoohjelmassa sisämuotti käyttää lasikuituvahvistettua PA66- tai PC-ABS-muottia yli 800 baarin ontelopaineella. Näillä kuormituksilla karkaisematon P20-työkalu voi menettää leikkausviivansa alle 200 000 jaksossa, kun taas sama geometria, joka on karkaistu 48 HRC:hen ja pinnoitettu kulutusvyöhykkeillä, läpäisee säännöllisesti 600 000 jaksoa. Tuo aukko ei ole onnea; se on joukko teknisiä päätöksiä.
Fanze T&M (Jiashan) Co., Ltd., a tarkkuusruiskuvalumuottien ja muovattujen osien valmistaja palvellut autoalan ohjelmia vuodesta 2005, soveltaa näitä periaatteita kojelaudan kehyksiin, LVI-aukkoon, turvatyynyn koteloihin ja rakenteellisiin kiinnikkeisiin IATF 16949 -laatujärjestelmän mukaisesti. Muotin käyttöikää käsitellään siellä seurattuna osahintana, ei ylläpitoyllätyksenä.
Neljä vikatilaa, jotka lopettavat autojen muotit
Neljä mekanismia aiheuttaa lähes kaikki autojen muotinvaihdot: kuluminen, korroosio, lämpöväsyminen ja mekaaninen muodonmuutos. Tunnista, mikä hallitsee työkaluasi, ja tiedät, mikä parannus pidentää käyttöikää eniten.
Lasikuidut toimivat leikkausväliaineena jokaisessa laukauksessa, syövyttäen portteja, ytimen reunoja ja jakoviivoja. Korroosiota seuraa, kun jäähdytysvesi on käsittelemätöntä tai kun paloa hidastavista hartseista vapautuu happamia sivutuotteita. Lämpöväsymys näkyy mikrohalkeamia kulmissa kymmenien tuhansien lämmitys- ja jäähdytysjaksojen jälkeen. Muodonmuutosta tapahtuu, kun puristimen vetoisuus tai onkalopaine ylittää ohuiden teräsprofiilien lujuuden.
Jakoviivan kuluminen on ensimmäinen mitattavissa oleva merkki ikääntymisestä. Kun välähdys ilmestyy, jokainen korjaus poistaa metallin, ja jäljellä oleva muotin käyttöikä lyhenee jokaisella läpikäynnillä.
Valitse teräs- ja lämpökäsittely velvollisuuden mukaan, ei tavan mukaan
Teräksen valinta on suurin vipuvaikutuspäätös autojen muotin käyttöikään: sovita laatu täyteainepitoisuuteen, tuotantomäärään ja pintakäsittelyvaatimuksiin ennen jäähdytyksen tai pinnoitteiden suunnittelua.
Lasikuituvahvisteiseen hartsiin valettujen rakenneosien osalta esikarkaistu teräs on oikotie varhaiseen epäonnistumiseen. 48-52 HRC:ksi karkaistu H13 pitää leikkuureunat ja ohuet ydinterät ehjinä satojen tuhansien jaksojen ajan. Korkeakiiltoisille sisäpinnoille ruostumaton S136 lisää korroosionkestävyyttä ja kiillotettavuutta, joka kestää kulumista ja irrotusaineen kertymistä.
| Teräslaatu | Kovuus (HRC) | Yhteensopivuus lasikuitujen kanssa | Tyypillinen käyttöikä | Autojen yleinen käyttö |
| P20 | 28-32 | Matala | 200 000-400 000 | Prototyyppejä, vähän volyymia trimmauksia |
| 718H | 33-38 | Keskikokoinen | 300 000-500 000 | Sisäverhoilu, LVI tuuletusaukot |
| H13 | 44-52 | Korkea | 500 000–800 000 | Turvatyynykotelot, rakenteelliset kiinnikkeet |
| S136 | 48-52 | Korkea | 500 000–1 000 000 | Korkea-gloss, transparent, corrosion-prone parts |
Suuri rakennetyökalu, kuten kojelaudan rungon ruiskumuotti kantaa samaa materiaalinvalintalogiikkaa: mitä suurempi projisoitu pinta-ala, sitä suurempi ontelon painekuorma ja sitä huonompi on pehmeän teräksen seuraus. Materiaalin valinta on myös vuorovaikutuksessa osan geometrian kanssa, kuten on selitetty autojen sisätilojen muottien suunnittelu- ja materiaalivalintaopas .
 Tukku-instrumenttipaneelien ruiskupuristusmuottien toimittajat, yritys, viejä Fanze T&M (Jiashan) Co., Ltd. on Kiinan tukku-instrumenttipaneelikehyksen ruiskupuristusmuottien toimittaja, yritys, viejä, tämä tuotelinja sp... Näytä tuote →
Yli 30 % lasikuitupitoisuus, älä koskaan käytä tuotantotyökalua alle 45 HRC kulumisalueilla.
Käytä pintakäsittelyjä Wear-tiivisteille
Nitraus- ja PVD-pinnoitteet nostavat pinnan kovuuden arvoon 70-90 HRC ja voivat kaksinkertaistaa hankaavien autohartsejen onteloiän.
Nitraus muodostaa kovan diffuusiokotelon kokoa muuttamatta, mikä tekee siitä ihanteellisen sydäntapeille ja liukulevyille. PVD-pinnoitteet lisäävät ohuen, vähäkitkaisen keraamisen kerroksen, joka vähentää sekä kulumista että irrotusvoimaa. Kromipinnoitus on edelleen käytännöllinen vaihtoehto korroosiota hallitseville pinnoille. Kustannustehokkain lähestymistapa on valikoiva: käsittele portin alue, jakoviiva ja erittäin kuluvat ydinpinnat ja jätä loput työkalusta käsittelemättä.
Komponentit, kuten an turvatyynyn kiinnityksen kannakkeen muotti ajetaan lasitäytteisessä PA66:ssa, jossa pinnoitetut ytimet ja portit säilyttävät kriittiset mitat paljon pidempään kuin paljas teräs samalla kovuudella.
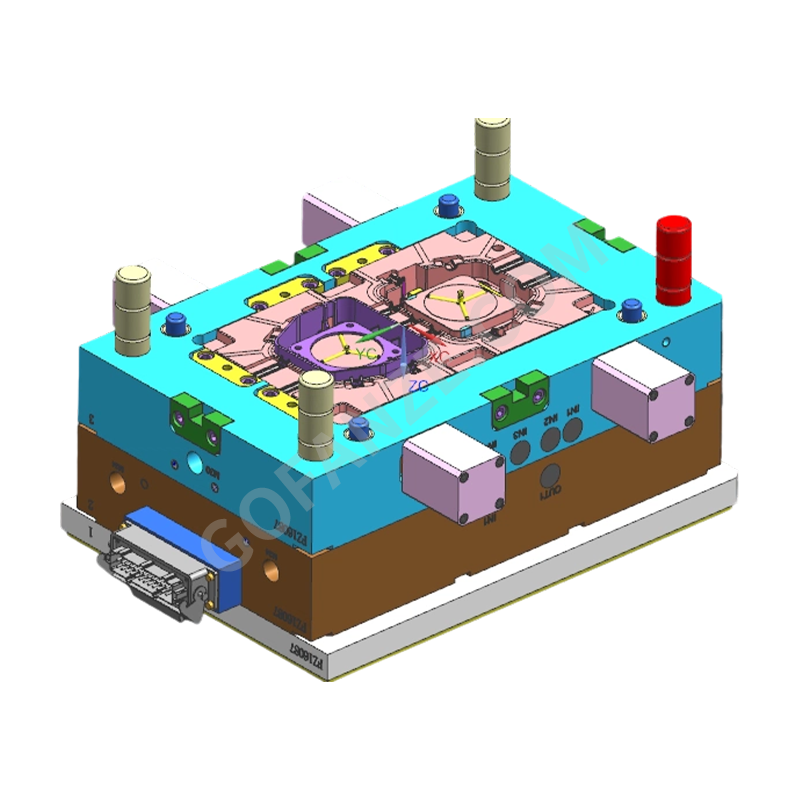 Autojen muovisten turvatyynyjen tukkukiinnitys- ja tukikannatin ruiskumuotti Su Fanze T&M (Jiashan) Co., Ltd. on Kiina muovisten turvatyynyjen tukkukiinnitys- ja tukikiinnikkeiden ruiskuvalumuottien toimittajat, yritys, ... Näytä tuote →
Suunniteltu jäähdytys tasaista lämpökuormitusta varten
Tasapainotettu jäähdytyspiiri on homeen kestoominaisuus: ontelon ja pinnan lämpötilan vaihtelun pitäminen alle 10 celsiusasteessa estää lämpöväsymisen ja hidastaa halkeamien kasvua.
Lämpöväsymys alkaa paikoista, joissa pintalämpötilan vaihtelut ovat suurimmat, yleensä portilla, terävissä kulmissa ja syvien ydinosien ympäriltä. Mukautetut jäähdytyskanavat, jotka seuraavat ontelon muotoa, poistavat lämpöä tasaisesti ja vähentävät kuumia kohtia. Lisää jäähdytystä jakolinjan lähelle ja ejektorin holkkien ympärille; jokaisesta epätasaisesta vyöhykkeestä tulee tuleva halkeama.
Hyvin jäähdytetty ontelo lyhentää myös kiertoaikaa, mikä muuttaa takaisinmaksumatematiikan: sama muotti tuottaa enemmän osia kuukaudessa ja kestää pidempään. Jäähdytyssuunnittelu on siis osa käyttöikäbudjettia, ei erillinen aihe.
Suunnitteluosa ja muotti prosessin rasitusta varten
Tuuletus, veto, seinämän paksuustasapaino ja portin asento määräävät jäännösjännityksen ja muotin kuormituksen; prosessia vastaan taisteleva osarakenne lyhentää työkalun käyttöikää.
Terävät kulmat keskittyvät mekaaniseen ja lämpörasitukseen. Riittämätön veto lisää irrotusvoimaa ja vetää osaa ontelon pinnan yli. Huono tuuletus sitoo kaasua, joka polttaa terästä ja aiheuttaa paikallista ylikuumenemista täytön lopussa. Nämä eivät ole kosmeettisia yksityiskohtia: ne määräävät, kuinka paljon kuormaa muotti imee jokaisella laukauksella. Trim- ja haarukointigeometria on kohta, jossa vuorovaikutus näkyy eniten, esimerkiksi a vaihteiston kannattimen ruiskumuotti , jossa seinän siirtymät ja sydämen syvyys säätelevät sekä osien laatua että työkalujen kulumista.
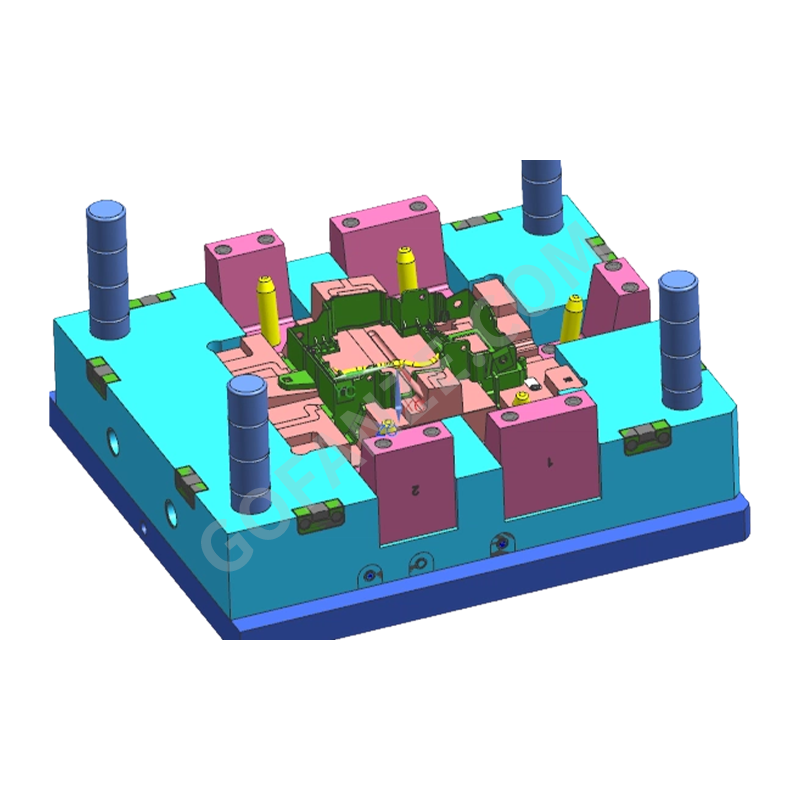 Vaihteiston tukkumuotin ruiskupuristusmuottien toimittajat, yritys, viejä Fanze T&M (Jiashan) Co., Ltd. on Kiinan tukkuvaihteiston kiinnitysruiskutusmuottien toimittajat, yritys, viejä, tämä tuote kuuluu... Näytä tuote →
Suunnitteluvaiheen päätökset
- Reilut vetokulmat jokaisella pystysuoralla seinällä
- Tasainen seinämän paksuus tasapainottaa virtausta ja tiivistystä
- Säteiset sisäkulmat terävien siirtymien sijaan
- Riittävä tuuletus virtauksen edessä olevissa päätepisteissä
Tuotantovaiheen päätökset
- Puristimen vetoisuus sovitettu projisoituun alueeseen, ei koneen kokoon
- Pitopaine vähennetty minimiin, joka pitää toleranssin
- Jakson aika stabiloitu lämpöshokin välttämiseksi
- Muotin lämpötilan säätö asetettu ja kirjattu, ei arvattu
Suorita ennaltaehkäisevää huoltoa, ei vikojen palautusta
Ennaltaehkäisevä huolto on halvin investointi elinikään: useimmat autonvalmistajat ajoittavat kuntoon perustuvat tarkastukset 50 000–100 000 syklin välein.
Tavoitteena on puuttua asiaan ennen kuin välähdystä, tarttumista tai pinnan huononemista ilmenee. Seuraa syklejä onteloa kohti, puhdista tuuletusaukot ennen kuin hiiltä kerääntyy, mittaa kriittiset mitat alkuperäisiä tietueita vastaan ja päällystä kulumisalueet uudelleen ennen kuin ne kuluvat läpi. Dokumentoitu korjaushistoria muuttaa jokaisen huoltotapahtuman dataksi seuraavaa työkalusuunnittelua varten.
Sama logiikka pätee korkeakavitaatioisiin työkaluihin, joissa yksi vaurioitunut ontelo pysäyttää koko muotin. The johtosarjan muottien kestävyystekijät näyttää kuinka onkaloiden määrä ja kunnossapidon suunnittelu muuttavat elinkaaren yhtälöä käytännössä.
Usein kysytyt kysymykset
Kuinka monta laukausta autojen ruiskumuotti kestää?
Hyvin suunniteltu automuotti, jossa on karkaistu teräs, tasapainotettu jäähdytys ja ennaltaehkäisevä huolto, kestää tyypillisesti 500 000 - 1 000 000 sykliä. Muotin käyttöikä riippuu hartsitäyteainepitoisuudesta, ontelon paineesta ja kunnossapidosta, ei muotin iästä.
Mikä on paras teräs autojen ruiskumuotteihin?
Lasikuituvahvisteiseen hartsiin valetuille rakenneosille H13 48-52 HRC on vahva lähtökohta. Ruostumaton teräs S136 toimii paremmin korkeakiiltoisissa tai korroosiolle alttiissa sisäosissa. P20 on hyväksyttävä vain prototyypeille ja erittäin pienille volyymeille.
Miksi autojen muotit hajoavat lähellä porttia?
Porttialue näkee suurimman leikkausjännityksen ja suurimman lämpötilan vaihtelun jokaisella laukauksella. Eroosio- ja lämpöväsymishalkeamat ilmestyvät sinne ensin, ellei porttia koveteta, pinnoiteta ja jäähdytetä lähellä pintaa.
Kuinka usein automuotin tulee mennä huoltoon?
Useimmat autojen muovaajat suorittavat kuntoon perustuvaa ennaltaehkäisevää huoltoa 50 000–100 000 syklin välein. Jokaisen pysähdyksen tulee sisältää puhdistus, mittojen mittaus, tuuletusaukon tarkastus ja kulumisvyöhykkeiden pinnoitus ennen vikojen ilmenemistä.
Luokat
Tuoteluokka
-
Tulostimen komponentit ja osat
-
Kaksivärinen muovikomponentti ja työkalu
-
Muoviset monisuuntaiset liittimet
-
Kierre Muovinen ruiskuvalettu osa
-
Kodinkoneiden ruiskutusosat
-
Robotin kuoriruiskumuotti
-
Korkeakiiltoinen läpinäkyvä PC-ruiskumuotti
-
Moottoripyörien suojat ja korin muoviruiskumuotti
-
EV-latauspinon muoviruiskumuotti
-
Auton johdinsarja
-
Autojen sisätilojen muoviosien ruiskumuotti
Aiheeseen liittyvä tunniste
-
Autojen kojelaudan muoviosien ruiskumuotti
Autojen keskikonsolin muoviosien ruiskumuotti
Autojen sisätilojen muoviosien ruiskumuotti
Autojen kojetaulun muoviosien ruiskumuotti
Autojen tuuletusaukon muoviosien ruiskumuotti
Hot Runner Automotive Interior Muoviosien ruiskumuotti
Multi Cavity Automotive Interior Muoviosien ruiskumuotti
Autojen sisätilojen muoviosien ruiskumuotti
Autojen ovipaneelien muoviosien ruiskumuotti
autojen sähköosien ruiskumuotti


- Autojen sisätilojen muoviosien ruiskumuotti
- Auton johdinsarja
- EV-latauspinon muoviruiskumuotti
- Moottoripyörien suojat ja korin muoviruiskumuotti
- Korkeakiiltoinen läpinäkyvä PC-ruiskumuotti
- Robotin kuoriruiskumuotti
- Kodinkoneiden ruiskutusosat
- Kierre Muovinen ruiskuvalettu osa
- Muoviset monisuuntaiset liittimet
- Kaksivärinen muovikomponentti ja työkalu
- Tulostimen komponentit ja osat

